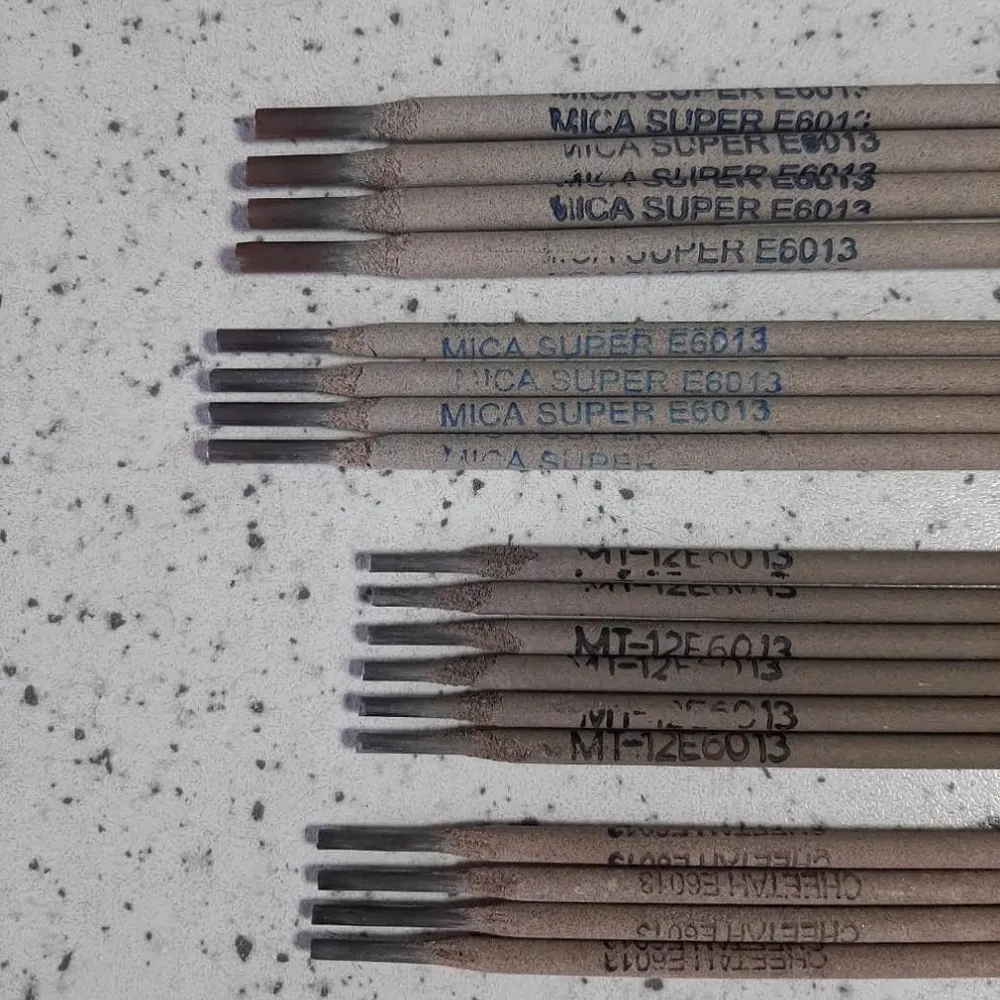
Les électrodes enrobées (MMA)
Deux grandes familles : les rutiles, faciles à amorrer et à reprendre — le choix du débutant et du dépannage — et les basiques, cordons plus sains mais plus exigeants, réservés aux structures critiques. Diamètres de 1,6 à 5 mm ; rappelez-vous la règle : Ø de l'électrode ≤ épaisseur du métal, avec l'intensité correspondante (I = 50 × (Ø − 1)). Pour la fonte, prévoyez des électrodes spécifiques nickel.
| Électrode | Intensité | Usage typique |
|---|---|---|
| Ø 1,6–2 mm | 35–50 A | Tôles fines, précision |
| Ø 2,5 mm | 70–80 A | Polyvalence débutant |
| Ø 3,2 mm | ≈ 110 A | Le standard atelier |
| Ø 4–5 mm | 150–200 A | Épaisseurs, structures |
Fils et gaz (MIG/MAG)
Le fil plein (0,6 mm pour la carrosserie, 0,8 mm polyvalent, 1 mm pour l'épais) se soude toujours sous gaz : mélange argon + CO₂ pour l'acier (MAG), argon pur pour l'aluminium et l'inox (MIG). Le fil fourré autoprotégé se passe de bouteille : pratique en extérieur et pour démarrer à petit budget. En TIG, comptez des baguettes nues d'environ un mètre, assorties au métal de base (acier, inox 308L, alu 4043…).
Stockage : garder les consommables bons
- →Électrodes à l'abri de l'humidité, dans leur boîte fermée ; un basique humide se recuit au four avant emploi.
- →Bobines de fil dans leur emballage d'origine jusqu'au montage, à l'abri de la rouille.
- →Bouteilles de gaz debout, chaînées, à l'écart de la chaleur — et jamais de CO₂ pur pour l'aluminium.